
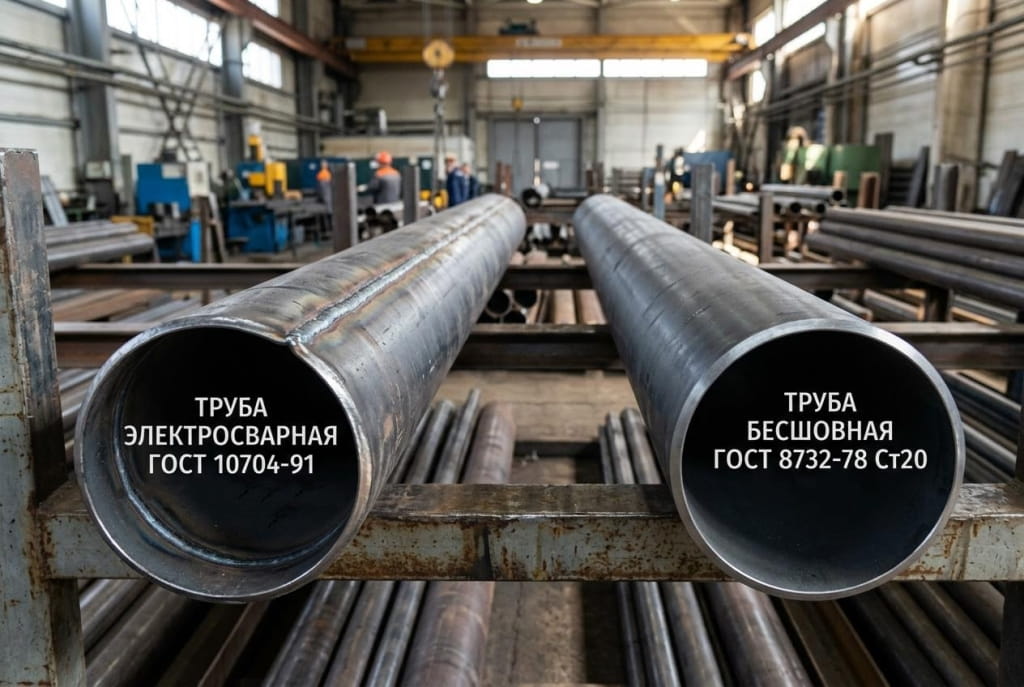
Что такое бесшовная и электросварная труба
- Цельное металлическое изделие без швов и соединений
- Изготавливается из сплошной стальной заготовки (блюм)
- Стенка равномерна по всему периметру
- Максимальная прочность на разрыв и давление
- Нет зон концентрации напряжений от сварки
- Другие названия: цельнотянутая, горячедеформированная, холоднодеформированная
- Изготавливается из листового проката или штрипса
- Имеет один продольный или спиральный сварной шов
- Шов проходит по всей длине изделия
- Прочность сварного соединения — 90–100% от основного металла
- Широкий диапазон диаметров и толщин стенки
- Другие названия: шовная, ЭСВ, прямошовная, спиралешовная
Принципиальное различие между двумя типами заложено уже в самом названии: бесшовная труба не имеет никаких сварных соединений по всему телу изделия, тогда как электросварная (шовная) труба формируется из свёрнутой металлической полосы, края которой соединяются сваркой. Именно наличие или отсутствие шва определяет все дальнейшие различия в свойствах, стоимости и сферах применения.
Важно понимать: шов не является «дефектом» электросварной трубы — при соблюдении технологии и стандартов качества прочность шва достигает прочности основного металла. Тем не менее в экстремальных условиях (сверхвысокое давление, агрессивные среды, динамические нагрузки) бесшовный вариант предпочтителен именно за счёт однородной структуры.
Технология производства
Производство бесшовных труб
Существует два основных метода, которые кардинально различаются по температуре обработки металла:
1. Горячедеформированные бесшовные трубы (ГОСТ 8732-78)
Это самый распространённый способ производства трубного проката без шва. Исходным материалом служит круглая стальная заготовка (слиток или катаный пруток), которая проходит через следующие этапы:
Круглая стальная заготовка нагревается в печи до температуры 1150–1280 °C — до состояния пластичности, при котором металл поддаётся формованию без разрушения кристаллической решётки.
Разогретая заготовка прошивается на косовалковом стане: специальные конические валки вращают и одновременно продвигают металл через оправку, образуя полую гильзу — стакан с толстыми стенками и без дна.
Полученная гильза прокатывается на непрерывном или пилигримовом стане: стенки вытягиваются и утончаются до требуемой толщины, диаметр увеличивается. Ключевой параметр — соотношение D/S (диаметр/толщина стенки).
Трубы правятся на правильном стане, при необходимости проходят нормализацию или отжиг для снятия внутренних напряжений и получения требуемых механических свойств.
Гидравлическое испытание, ультразвуковой контроль, проверка геометрии. Торцы обрезаются или нарезается резьба, поверхность обрабатывается в соответствии с требованиями ГОСТ.
2. Холоднодеформированные бесшовные трубы (ГОСТ 8734-75)
Производятся из горячекатаных труб-заготовок путём холодной прокатки или волочения при комнатной температуре. В результате получают изделия с:
- более точными геометрическими размерами (меньше допуски на диаметр и толщину стенки);
- более чистой поверхностью (Ra до 0,32 мкм);
- повышенными механическими свойствами за счёт наклёпа;
- меньшими доступными диаметрами (как правило, до 250 мм).
Метод горячей прошивки был разработан братьями Маннесманн в Германии в 1885 году. До сих пор основная технология производства бесшовных труб носит название «метод Маннесманна» и практически не изменилась принципиально за 140 лет.
Производство электросварных труб
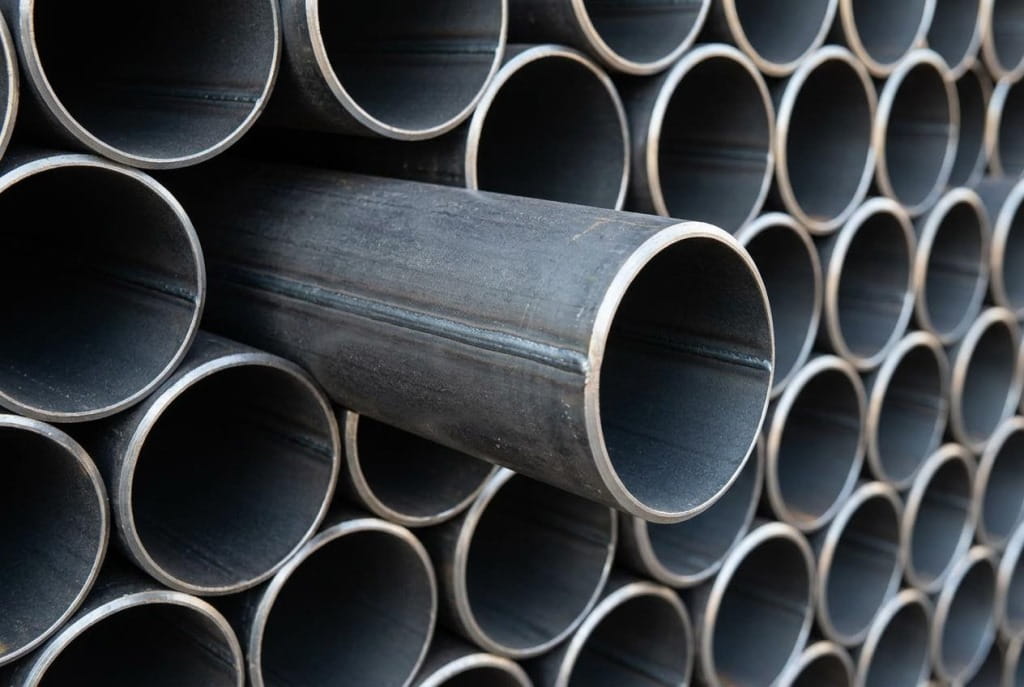
Электросварные трубы производятся принципиально иначе — из плоского проката (штрипса, листа), который свёртывается в цилиндр и сваривается по продольному или спиральному шву.
Прямошовная электросварная труба (ГОСТ 10704-91)
Наиболее распространённый тип. Штрипс (стальная полоса) подаётся на формовочный стан, где последовательно изгибается в открытый профиль, а затем в трубу. Кромки сжимаются и свариваются одним из методов:
- Высокочастотная сварка (ТВЧ) — применяется для труб малых и средних диаметров (до 530 мм). Быстрый нагрев кромок индукционным током обеспечивает высокую производительность и хорошее качество шва.
- Электродуговая сварка под флюсом (SAW) — для труб большого диаметра и толстостенных изделий. Даёт более глубокий провар и высокую прочность соединения.
Спиралешовная электросварная труба (ГОСТ 20295-85)
Полоса подаётся под углом к оси формования и навивается по спирали — шов идёт по спирали вдоль трубы. Технология позволяет изготавливать трубы большого диаметра (530–1420 мм и более) из относительно узкого рулонного проката. Применяется преимущественно в магистральных трубопроводах.
ГОСТ и нормативная база
Производство стальных труб в России регулируется системой государственных стандартов. Знание актуальных ГОСТ необходимо при составлении технических заданий, заказе продукции и проверке сертификатов.
| ГОСТ / ТУ | Тип трубы | Диаметр, мм | Толщина стенки, мм | Длина, м |
|---|---|---|---|---|
| ГОСТ 8732-78 | Бесшовная горячедеформированная | 20–550 | 2,5–75 | 4–12,5 |
| ГОСТ 8734-75 | Бесшовная холоднодеформированная | 5–250 | 0,3–24 | 1,5–11,5 |
| ГОСТ 9567-75 | Бесшовная прецизионная | 0,3–50 | 0,05–3 | 1,5–6 |
| ГОСТ 10704-91 | Электросварная прямошовная | 10–1420 | 0,8–26 | 3–12 |
| ГОСТ 10705-80 | Технические условия на ЭСВ | 10–530 | 0,8–14 | 3–12 |
| ГОСТ 10706-76 | ЭСВ прямошовная большого D | 530–1420 | 7–14 | 10–12 |
| ГОСТ 20295-85 | Сварная для магистральных трубопроводов | 159–820 | 4–14 | 10–12 |
| ГОСТ 3262-75 | Водогазопроводная (ВГП) | 6–150 (DN) | 1,8–5,5 | 4–12 |
Всегда требуйте сертификат качества на партию с указанием номера плавки, марки стали, результатов механических испытаний и гидроиспытаний. Для ответственных объектов (котлы, сосуды давления, нефтегазовая отрасль) необходим сертификат с расшифровкой химического состава по всем нормируемым элементам.
Технические характеристики
Основные параметры, по которым нормируются и выбираются стальные трубы:
Допустимое рабочее давление
Допустимое давление рассчитывается по формуле Барлоу и зависит от наружного диаметра, толщины стенки и марки стали. При прочих равных параметрах бесшовная труба выдерживает давление на 15–25% выше, чем электросварная того же типоразмера, поскольку отсутствует зона термического влияния сварного шва.
| Диаметр × стенка | Бесшовная, МПа | Электросварная, МПа | Разница, % |
|---|---|---|---|
| 57×3,5 | 21,4 | 18,5 | +15,7 |
| 76×4 | 18,3 | 15,8 | +15,8 |
| 108×5 | 16,1 | 13,9 | +15,8 |
| 159×6 | 13,1 | 11,3 | +15,9 |
| 219×8 | 12,7 | 11,0 | +15,5 |
| 273×10 | 12,7 | 11,0 | +15,5 |
Примечание: значения приведены для ориентировочного сравнения. Точный расчёт проводится по ГОСТ Р 55596 или СП 36.13330 с учётом коэффициентов запаса прочности.
Основные отличия: подробное сравнение
Разберём по пунктам, в чём состоит реальная разница между бесшовной и электросварной трубой — не только на уровне определения, но и в практическом применении.
| Параметр | Бесшовная труба | Электросварная труба |
|---|---|---|
| Наличие шва | Отсутствует полностью | Продольный или спиральный шов по всей длине |
| Исходное сырьё | Круглая стальная заготовка (блюм, слиток) | Листовой прокат, штрипс, рулон |
| Однородность структуры | Равномерная по всему сечению + | Неоднородность в зоне шва и термического влияния |
| Максимальное рабочее давление | Выше на 15–25% при равных типоразмерах + | Ниже из-за зоны термического влияния |
| Точность геометрии | Горячекатаные — ниже; холоднодеформированные — высокая + | Высокая стабильность размеров + |
| Чистота поверхности | Горячекатаные — грубее; холоднодеформированные — отличная | Хорошая, стабильная |
| Диапазон диаметров | 20–550 мм (горячекатаные) | 10–1420 мм и более + |
| Толщина стенки | 2,5–75 мм (горячекатаные) | 0,8–26 мм |
| Цена | На 30–80% выше | Значительно ниже + |
| Производительность / скорость поставки | Длительный цикл производства | Высокая производительность + |
| Стойкость к коррозии в шве | Равномерная по всей поверхности + | Шов может быть более уязвим при неудовлетворительном качестве |
| Гибка и деформация | Хорошо гнётся без риска трещин + | Шов ограничивает радиус гибки; риск расслоения |
| Вибрационные нагрузки | Высокая стойкость + | Возможны усталостные трещины по шву |
| Работа при высоких температурах | Без ограничений до предела материала + | Ограничения по температуре для шовной зоны |
| Применение в агрессивных средах | Предпочтительно + | Допустимо при соблюдении условий эксплуатации |
Плюсы и минусы каждого типа
Бесшовная труба
- Максимальная прочность на внутреннее давление
- Однородность структуры металла
- Надёжность в агрессивных средах
- Устойчивость к высоким температурам
- Хорошая гибкость и обрабатываемость
- Нет рисков расслоения по шву
- Долговечность при циклических нагрузках
- Применима для котлов и сосудов давления
- Значительно выше стоимость
- Ограниченный диапазон диаметров (до 550 мм)
- Более длительные сроки производства
- Горячекатаные — ниже точность геометрии
- Меньшая производительность выпуска
- Ограниченный выбор по типоразмерам в наличии
Электросварная труба
- Существенно ниже цена
- Широкий диапазон диаметров (до 1420+ мм)
- Высокая производительность и доступность
- Хорошая геометрическая точность
- Большой выбор типоразмеров в наличии
- Достаточна для большинства бытовых задач
- Широкая область применения
- Наличие шва — потенциально слабое место
- Ниже допустимое рабочее давление
- Ограничения при гибке (шов вовнутрь запрещён)
- Риск коррозии по шву при некачественном исполнении
- Не рекомендуется для котлов высокого давления
- Ограничения при работе с вибрацией
Области применения
Где применяют бесшовные трубы
Где применяют электросварные трубы
При монтаже электросварных труб в трубопроводах рекомендуется располагать шов в верхней части трубы — это обеспечивает лучший доступ для визуального контроля и упрощает заварку возможного свища, если таковой появится в процессе эксплуатации. Избегайте расположения шва у стен и перекрытий.
Как выбрать: практическое руководство
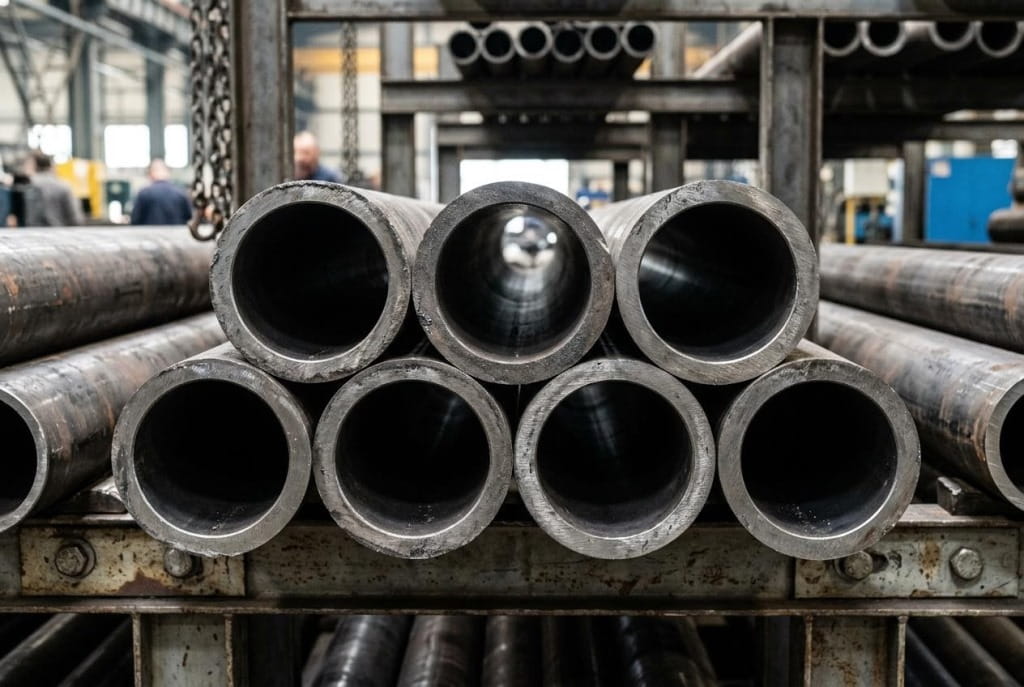
Выбор между шовной и бесшовной трубой определяется условиями эксплуатации. Используйте следующую логику принятия решения:
- Рабочее давление превышает 10 МПа
- Транспортируются агрессивные химические среды (кислоты, щёлочи, растворители)
- Рабочая температура выше 450 °C (котельные трубы)
- Объект — котёл, сосуд давления, паропровод
- Присутствуют значительные вибрационные нагрузки
- Требуется гибка с малым радиусом
- Нефтегазовые скважины и промысловые трубопроводы
- Проект требует соответствия ПБ 03-576 (сосуды давления)
- Давление в системе не превышает 5–8 МПа
- Требуется диаметр свыше 550 мм
- Задача — водоснабжение, газоснабжение низкого давления
- Строительные конструкции и металлоконструкции
- Бюджет ограничен, требование к цене — в приоритете
- Нужны большие объёмы в сжатые сроки
- Производство мебели, ограждений, стеллажей
- Трубопроводы теплоснабжения и охлаждения
Распространено заблуждение, что электросварную трубу всегда можно заменить бесшовной при сохранении размеров. Это верно лишь частично: замена допустима, если проект предусматривал ЭСВ, а вы ставите бесшовную. Обратная замена — с бесшовной на шовную — требует пересчёта допустимого давления и обязательного согласования, особенно на объектах, поднадзорных Ростехнадзору.
Маркировка и идентификация труб
Умение читать маркировку трубного проката позволяет быстро определить тип, размер и класс изделия без необходимости запрашивать дополнительные документы.
Маркировка бесшовной трубы по ГОСТ 8732
- 57
- Наружный диаметр, мм
- ×4
- Толщина стенки, мм
- Д
- Класс точности по диаметру: А — повышенная, Б — обычная, В — особо высокая; Д — обычная для д/с
- ГОСТ 8732-78
- Нормативный документ
- ст.20
- Марка стали
Маркировка электросварной трубы по ГОСТ 10704
- 108
- Наружный диаметр, мм
- ×4
- Толщина стенки, мм
- В
- Точность: А — повышенная, Б — обычная, В — особо высокая
- ГОСТ 10704-91
- Размерный стандарт (геометрия)
- 10705-80
- Технические условия (механические свойства)
- ст.3сп
- Марка стали (спокойная)
Как визуально отличить бесшовную от шовной
В большинстве случаев шов электросварной трубы виден невооружённым глазом — это продольный валик или, наоборот, углубление, идущее по всей длине. У качественных труб ТВЧ-сварки шов менее заметен, но при осмотре торца и внутренней поверхности с фонариком хорошо различим. Бесшовная труба имеет абсолютно однородную поверхность без какого-либо линейного следа.
Если нет документов, а нужно быстро определить тип трубы: осмотрите торец изделия и прокрутите его под углом к источнику света. Шов ЭСВ трубы отразит свет иначе, чем основной металл, — вы увидите узкую полосу с немного другим цветом или рельефом. Для окончательной уверенности запросите сертификат на партию.
Ценовой вопрос: насколько бесшовная дороже
Разница в цене между бесшовной и электросварной трубой — один из главных факторов при выборе. Стоимость зависит от нескольких параметров:
- Диаметр и толщина стенки — чем больше металлоёмкость, тем выше абсолютный разрыв в цене;
- Марка стали — легированные стали (09Г2С, 40Х, 30ХГСА) увеличивают ценовой разрыв;
- Точность исполнения — холоднодеформированные бесшовные стоят значительно дороже горячекатаных;
- Объём заказа — при больших объёмах разрыв в цене нивелируется за счёт скидок на бесшовную продукцию.
В среднем по рынку разница составляет 40–100%: бесшовная труба того же типоразмера и марки стали обходится на 40–100% дороже электросварной. Для труб из легированной стали разрыв может достигать 150–200%.
Вывод прост: переплачивать за бесшовную трубу там, где достаточно шовной — нецелесообразно. Но экономить на типе трубы в ответственных системах высокого давления — опасно и нередко запрещено нормативами.
